
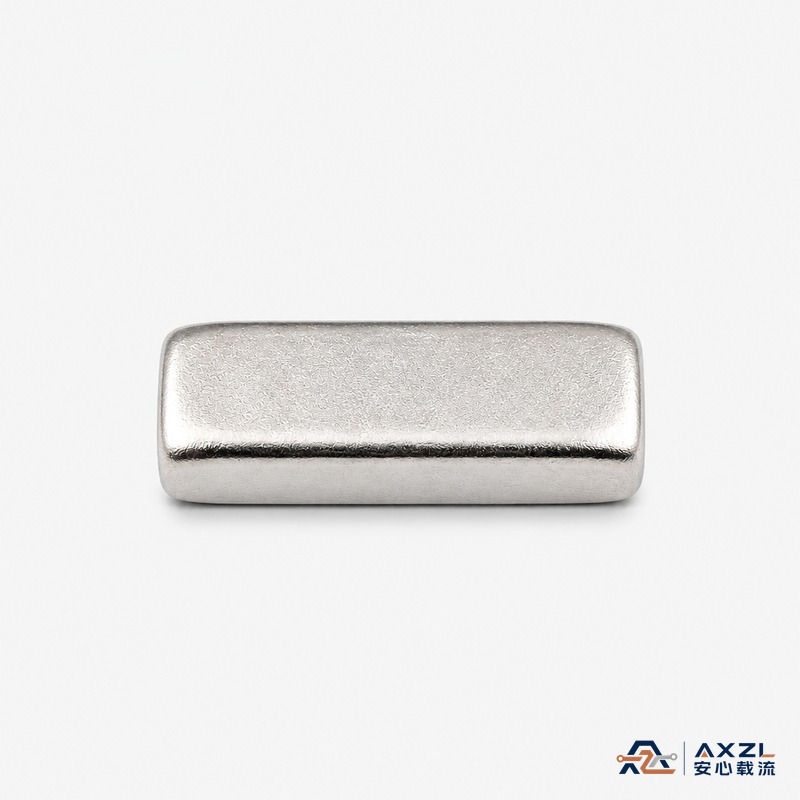
先给结论:锰钢适合什么场合
锰钢汇流条在安心载流(AXZL)属于按图评估类,不做标准现货。它的价值点在两处:一是结构件兼载流件时,需要一定的机械强度撑住形状;二是工作温度反复变化时,尺寸和平面度不容易跑。如果你的板子只是普通大电流走线补强,黄铜或紫铜更直接;如果铜件要受力、要装配定位、要在温度循环下保持贴合,锰钢才值得拿出来评估。
机械强度:解决的是变形和装配问题
汇流条装在电源模块、DC-Link 过渡、电池模组连接位置,往往不是单纯导电。它可能被螺丝压紧、被卡扣定位、被多次拆装。紫铜软,受力后容易弯、容易压出印子;锰钢的强度更高,做成薄壁或细长的形状时,抗弯和抗变形表现更好。这一点对装配线影响很实际:件不变形,定位孔对得上,回流焊后不会因为翘曲顶到吸嘴。
热稳定性:关注尺寸重复性
高电流会带来温升,温升会让金属件热胀。载流铜件在温度反复变化下,最怕的是平面度变化,贴片件尤其明显——底面不平,锡膏高度就不一致,焊点容易虚。锰钢在温度循环中的尺寸重复性相对更稳,适合对贴合面平整度要求高的结构。具体能承受多大电流、温升多少,需按实测温升确认,官方不承诺额定电流,也不给温升数字。
导电不是它的长项,别拿它替代紫铜
锰钢的导电性能不如紫铜、黄铜。紫铜 T2 导电导热最好,接近纯铜基准,官方口径是导电率 ≥98% IACS,大电流低损耗优先选它;黄铜 H62/H65 含铜约 60.5~63.5%,强度和成本平衡,通用。锰钢的定位是结构强度优先、载流为辅。截面按宽×厚计,铜导体空气自然冷却的经验参考约 2~4A/mm²,仅为估算参考,实际取决于截面、镀层、焊盘铺铜散热、环境温度和允许温升。
表面处理怎么配
锰钢件同样要做镀层,否则存储和焊接都麻烦。镀锡上锡快、焊点饱满,适合需要回流焊的连接;镀雾锡利于均匀上锡,可抑制锡须倾向,可靠性要求高的场合按需选;镀镍镀层致密耐蚀、抗氧化,适合长期存储与通用导流;镀金接触稳定,用于高可靠或采样类场合,成本较高。镀锡、镀镍层厚度按 2~8μm 控制。耐蚀方面常规按 48 小时中性盐雾控制,客户有特殊要求时可做到 72 小时,也可送第三方盐雾测试。
询价要带齐这几项
锰钢按图评估,光说“要锰钢汇流条”没法报价。需要给:尺寸(长×宽×厚 mm,例如 10×2×1mm 表示长 10、宽 2、厚 1)、材质、表面处理、包装(编带还是散装、数量)、年用量与交期。异形、带孔、折弯件请提供图纸评估。可支持出具尺寸报告、材质证明、ROHS/REACH 类资料,具体以订单确认为准。交期与批量请咨询工厂。
工厂实操:来料与出货两道关
锰钢件上机前,来料先核对外形与镀层再上机,避免材质或批次波动影响尺寸与信号完整性。首件检验确认初始工艺参数后再批量;AOI 设备每天开机前用标准样品校准;过程每小时抽检 5-10 片并记录厚度数据。出货前全检关键尺寸,逐批抽检铜片厚度与平面度,确保贴片吸嘴不卡阻,同时看焊点饱满度与编带平整度。编带件按 EIA-481 标准,常见 8mm 载带,卷盘剥离力与载带平整度按标准抽检,编带状态看实拍即可核对。
公差与贴装注意
常见长度范围约 3~75mm,宽度和厚度随型号。常规公差:精密冲压可达 ±0.05mm,长宽通常 ±0.1mm 内,厚度建议 ±0.05mm,具体按图纸。编带包装的贴片件,厚度和平面度直接影响贴片吸嘴与锡膏高度,是关键控制项。焊接适用 SMT 回流焊,贴片件两端焊盘面积与对称性影响立碑和虚焊;铜件热容较大,预热与保温需充分,升温斜率不宜过陡。建议先小批量试焊,确认温度曲线、锡膏厚度、焊点饱满度后再批量。
